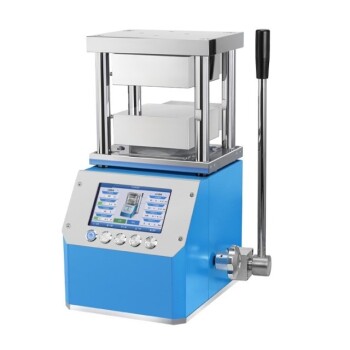
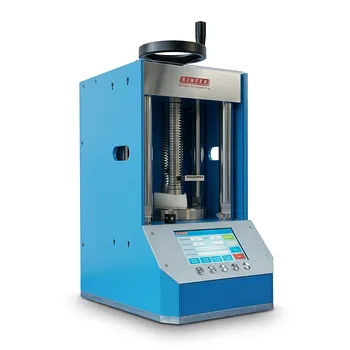
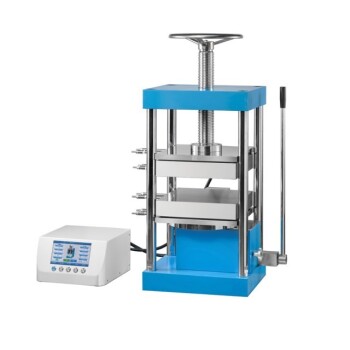
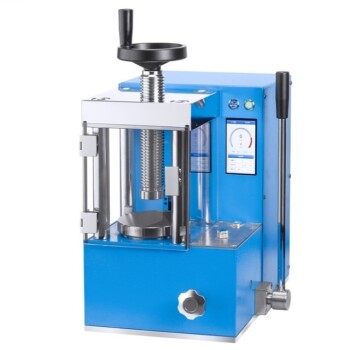
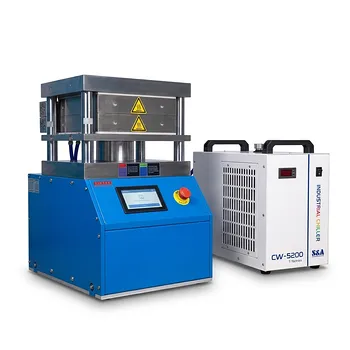
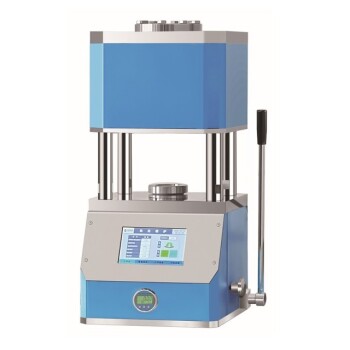
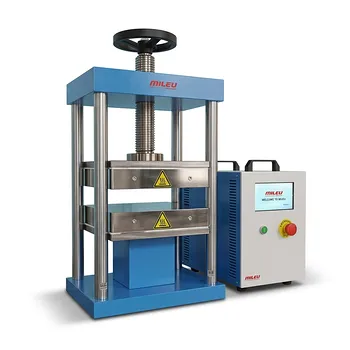
液压台式压机是单轴粉末压制的主要机构。通过在模具内对 Y-TZP 和不锈钢粉末混合物施加高轴向压力,压机实现了初步致密化,并将松散材料转变为坚固的“素坯”。这一步骤确定了材料的初始几何形状(如圆盘),并建立了后续所有热处理和机械处理所必需的颗粒间接触。
液压台式压机通过受控压力强制颗粒重排和机械互锁,架起了从原始粉末到结构化材料之间的桥梁。这一过程产生了一个足够致密且坚固的“素坯”,能够承受搬运和后续加工。
将松散粉末转化为固体几何形状
单轴压力与形状定义
压机对容纳在刚性模具中的复合粉末施加精确的轴向力。这种单轴压制确保了粉末呈现出特定的、可重复的几何形状,这是进行一致的材料测试和组件制造的基本要求。
克服内部阻力
通常需要 350 MPa 到 600 MPa 的高压来克服 Y-TZP 和不锈钢颗粒之间的内部摩擦。这种力使颗粒能够相互滑动,填充空隙并显著减小粉末体的体积。
建立初步致密化
虽然这不是生产的最后阶段,但台式压机提供了材料生存所需的初步致密化。这种“初步”密度至关重要,因为它确保了试样在过渡到等静压或高温烧结过程中不会坍塌或开裂。
颗粒级相互作用机制
重排与空隙填充
在初始负载下,压机强制粉末颗粒重排,将其推入更有效的堆积结构中。这种运动有效地将空气从粉末体中挤出,最大限度地减少了可能导致成品复合材料结构失效的内部孔隙率。
弹性与塑性变形
随着压力的增加,颗粒发生弹性与塑性变形,增加了陶瓷(Y-TZP)相和金属(不锈钢)相之间的接触面积。这种变形对于形成在搬运过程中保持压块完整所需的“生坯强度”至关重要。
破坏氧化膜以实现机械互锁
高压促进了不锈钢颗粒表面氧化膜的破坏。通过暴露新鲜的金属表面,压机实现了机械互锁和更紧密的原子接近,这是烧结过程中有效原子扩散的重要前提。
理解权衡与局限性
密度梯度与摩擦
由于压力是单轴施加的(从一个或两个方向),粉末与模具壁之间的摩擦会产生密度梯度。这意味着压块的中心或边缘可能具有略微不同的密度,这就是为什么此步骤通常随后进行等静压以实现均匀性的原因。
过度压制的风险
虽然高压对于致密化是必要的,但超过材料的极限会导致分层或压力裂纹。如果压力释放过快,或者对于特定的 Y-TZP/钢比例来说压力过高,颗粒的弹性恢复可能会导致素坯在离开模具时立即失效。
初步密度与最终密度
必须认识到,液压机制造的是初步致密体,而不是成品。素坯在经历烧结之前保持多孔且相对脆弱,烧结过程中的高温会触发材料的实际结合和最终收缩。
为您的材料目标做出正确的选择
Y-TZP 和不锈钢复合材料的成功取决于初始压制管理的精确程度。
- 如果您的主要关注点是搬运耐用性:确保压力至少达到 400 MPa,以最大限度地提高压块的机械互锁和生坯强度。
- 如果您的主要关注点是最终零件精度:在压制阶段使用一致的保压时间(例如 300 秒),以允许稳定的颗粒重排并最大限度地减少内部应力。
- 如果您的主要关注点是最大理论密度:使用液压机作为预成型步骤来塑造形状,然后进行冷等静压 (CIP) 以消除单轴压制固有的密度梯度。
液压台式压机是将简单的粉末混合物转化为可行的、结构化的前驱体的基础工具,为先进材料合成的复杂性做好准备。
总结表:
| 工艺阶段 | 主要机制 | 对素坯的关键益处 |
|---|---|---|
| 粉末压制 | 单轴轴向力 | 定义初始几何形状和尺寸 |
| 致密化 | 颗粒重排 | 减少内部孔隙率和空隙空间 |
| 强度构建 | 塑性变形 | 开发用于搬运的生坯强度 |
| 预烧结 | 机械互锁 | 为原子扩散准备材料 |
利用 KINTEK 精密技术优化您的材料合成
实现完美的素坯需要精确度和控制力。KINTEK 专注于全面的实验室压制解决方案,提供各种手动、自动、加热、多功能和兼容手套箱的型号。
无论您是在推进电池研究还是开发复杂的 Y-TZP 和不锈钢复合材料,我们的设备(包括先进的冷热等静压机)都旨在消除密度梯度并确保结构完整性。
准备好提升您实验室的压制结果了吗? 立即联系我们的专家,找到为您研究目标量身定制的理想压制解决方案!
参考文献
- Kelvin Chew Wai Jin, S. Ramesh. Mechanical Characterization of Zirconia Ceramic Composite. DOI: 10.1051/matecconf/201815202006
本文还参考了以下技术资料 Kintek Solution 知识库 .
相关产品
- 带多级可编程控制和集成水冷的自动液压热压机,压板尺寸 180x180mm
- 适用于先进材料样品制备与工业研究的大台面精准控温自动液压热压机
- 带加热板的实验室用自动高温加热液压机
- 用于 KBR 傅立叶变换红外光谱仪的 2T 实验室液压压粒机
- 带集成热板的手动加热式液压实验室压力机 液压压力机