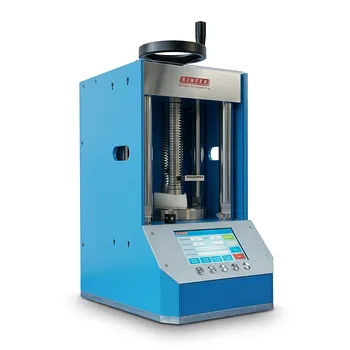
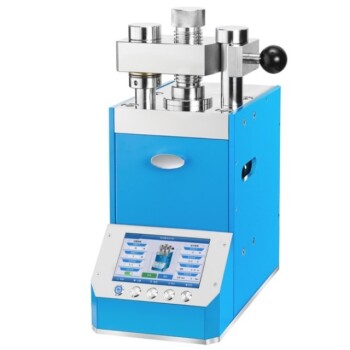
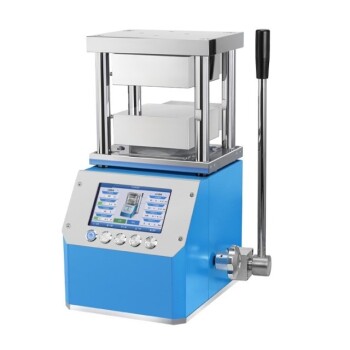
实验室液压机是实现氮化硅陶瓷样品与其钢制外壳之间高精度过盈配合的关键仪器。 该工艺将陶瓷嵌入100Cr6钢基体中,以提供必要的预应力支撑和外部保护。如果没有这种精确的机械加固,本质上易碎的氮化硅核心在承受高达1400 kN的工业镦粗力时,会因边缘应力集中而破裂。
核心要点: 需要实验室液压机通过在钢基体中对其进行机械预应力处理,将易碎的陶瓷组件转化为功能性测试模具。这种组装确保了陶瓷能够承受巨大的压缩负载,否则这些负载会导致结构立即失效。
通过预应力管理材料脆性
钢基体的作用
氮化硅因其硬度和热性能而被选中,但其脆性在高压环境下是一个重大缺陷。通过使用液压机将陶瓷压入100Cr6钢基体,工程师创造了一个受约束的环境。钢材施加持续的向内压力,抵消了通常导致陶瓷断裂的内部拉应力。
防止边缘应力集中
当测试模具承受巨大力(高达1400 kN)时,压力很少是完全均匀的。这些“镦粗力”会在陶瓷样品的边缘产生局部应力。过盈配合组装确保了这些应力集中由更坚韧的钢基体吸收,而不是由陶瓷吸收,从而有效地保护核心免受灾难性破裂的影响。
建立结构基础
从松散粉末到素坯
除了最终的嵌入外,液压机对于氮化硅的初步制备也至关重要。它施加轴向压力(通常约为20 MPa)将混合粉末压缩成“素坯”。这一初步步骤确保了颗粒排列正确,并具备处理和后续烧结所需的基本机械强度。
消除空隙和滞留空气
液压机的稳定性允许逐渐排出粉末颗粒之间滞留的空气。通过施加持续的负载(压实通常达到150 kN),压力机增加了颗粒之间的接触点数量。这减少了内部孔隙率,对于在烧结阶段后获得致密、高强度的最终产品至关重要。
了解权衡因素
精度与材料疲劳
虽然紧密的过盈配合对于支撑是必要的,但嵌入过程中的过度干涉可能会预先损坏陶瓷。如果液压机施加的力不均匀或超过了钢基体的计算公差,可能会在模具使用前就引入微裂纹。因此,对吨位和对齐的精确控制是不容妥协的。
冷压的局限性
使用液压机进行“冷压”素坯可以成型,但不能达到最终密度。这是一个基础步骤,而非精加工步骤。所得素坯仍然相对脆弱,需要高温液相烧结或冷等静压才能达到氮化硅所具备的全部硬度。
如何将其应用于您的项目
为您的目标做出正确的选择
为了确保氮化硅测试模具组装的成功,请考虑您工艺的具体阶段:
- 如果您的主要重点是最终组装: 使用液压机实现高精度过盈配合到100Cr6钢基体中,以提供1400 kN负载所需的预应力。
- 如果您的主要重点是粉末制备: 利用压力机在约20 MPa下制造素坯,确保您具有特定的直径和厚度(例如35mm x 5mm),以获得一致的烧结结果。
- 如果您的主要重点是样品标准化: 施加一致的吨位(例如150 kN)和保压时间,以最大限度地减少内部孔隙率,并确保精确机械测试所需的平整度。
实验室液压机充当了易碎原材料与坚固的工业级测试组件之间的桥梁。
总结表:
| 工艺阶段 | 关键功能 | 技术优势 |
|---|---|---|
| 嵌入处理 | 高精度过盈配合 | 对易碎陶瓷进行预应力处理以抵抗1400 kN负载 |
| 粉末制备 | 轴向压实 (20 MPa) | 为烧结制造均匀的“素坯” |
| 结构精加工 | 消除空隙和空气 (150 kN) | 最大限度减少孔隙率,确保高强度材料密度 |
| 材料支撑 | 钢基体组装 | 保护陶瓷边缘免受灾难性应力集中 |
利用 KINTEK 的精密压制解决方案提升您的材料研究
实现氮化硅模具的完美过盈配合需要毫不妥协的控制和可靠性。KINTEK 专注于为高性能研究和工业测试提供全面的实验室压制解决方案。
无论您需要手动、自动、加热、多功能或手套箱兼容型号,还是广泛应用于电池研究的专业冷热等静压机,我们都能提供将易碎材料转化为坚固测试组件所需的精密工具。
参考文献
- Vyacheslav Goryany, Olga Myronova. Warm upsetting tests with cylindrical molybdenum and wolfram samples. DOI: 10.5937/zasmat1704498g
本文还参考了以下技术资料 Kintek Solution 知识库 .
相关产品
- 实验室液压压力机 实验室手套箱压粒机
- 用于 KBR 傅立叶变换红外光谱仪的 2T 实验室液压压粒机
- 实验室用 24T 30T 60T 带加热板的加热型液压实验室压片机
- 实验室液压压力机 实验室颗粒压力机 纽扣电池压力机
- XRF KBR 傅立叶变换红外实验室液压压粒机