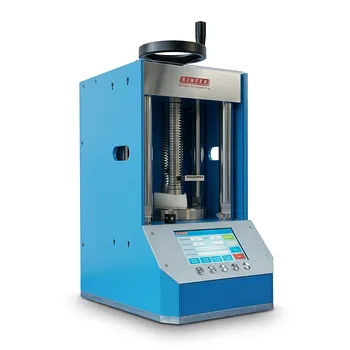
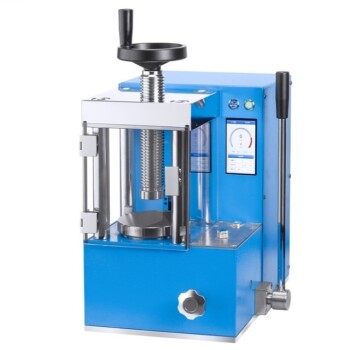
分段压力控制是制造多主元合金 (MPEA) 素坯的关键工艺要求,因为它能确保颗粒的均匀重排并有效排出间隙气体。通过从初始低压阶段(例如 140 MPa)过渡到二次高压保持阶段(例如 640 MPa),实验室液压机可最大限度地减少内部应力梯度并实现最大相对密度。这种精确的管理可防止素坯在随后的无压烧结过程中开裂或变形。
核心要点: 分段压力控制通过平衡颗粒重排与结构固结,将松散的 MPEA 粉末转化为高密度素坯。这种分阶段的方法消除了滞留空气和内部空隙,提供了在高温烧结过程中不发生结构失效所需的机械完整性。
优化颗粒重排与填充
促进初始颗粒运动
在低压施加的第一阶段,粉末颗粒发生移动和旋转,在没有显著变形的情况下填充大空隙。这种受控运动使复杂的 MPEA 粉末混合物在施加最大力之前能够达到稳定的密堆积构型。
过渡到塑性变形
当压机进入高压第二阶段时,已经重排的颗粒开始发生塑性变形。这确保了所施加的力均匀分布在接触点上,从而显著提高了相对密度和机械互锁能力。
消除间隙气体和空隙
排出滞留空气
过快施加高压会使空气滞留在颗粒之间,形成微小的“高压气体袋”。分段控制允许这些间隙气体在初始低压阶段排出模具,从而防止减压过程中发生内部破裂。
减少残余孔隙率
均匀且充足的初始压实对于最大限度地减少颗粒间隙是必要的。通过分阶段管理压力,实验室压机确保素坯达到高质量的基础,减少可能导致最终溅射靶材出现微裂纹的残余孔隙。
减轻内部应力和结构缺陷
平衡密度梯度
精确的压力管理可降低素坯内的内部应力梯度。如果没有分段控制,可能会出现密度分布不均,导致材料在烧结过程中以不同的速率收缩。
防止压制后失效
高内部应力通常会导致脱模或搬运过程中的“回弹”或开裂。分阶段的保压时间使粉末块得以稳定,确保素坯具有足够的结构强度,以便移入真空熔炼炉或烧结炉中。
了解权衡因素
过高压力的风险
过早施加过大的压力会导致“盖帽”或分层,即素坯的顶层与核心脱离。这通常是由滞留空气或模具壁处极大的摩擦力引起的,这些因素阻碍了压力传递到压块中心。
保压时间不足的影响
如果每个阶段的保压时间太短,颗粒可能没有足够的时间完全重排或变形。这会导致素坯强度低,使压块变得脆弱,并在后续制造步骤的转换过程中容易破裂。
将压力控制应用于您的项目
分段压力控制应根据特定材料特性和溅射靶材的所需尺寸进行校准。
- 如果您的首要目标是最大化最终密度: 请在高压(例如 640 MPa)下利用更长的二次保压阶段,以确保颗粒的最大变形和互锁。
- 如果您的首要目标是防止脆性合金开裂: 延长初始低压阶段,以允许气体完全排出并实现应力的逐渐分布。
- 如果您的首要目标是减少烧结收缩: 专注于通过精确的分段增量实现尽可能高的素坯密度,以最大限度地减少高温使用过程中的体积变化。
掌握分段压力控制是从松散粉末过渡到高性能 MPEA 溅射靶材的决定性步骤。
总结表:
| 阶段 | 压力水平 | 主要功能 | 对 MPEA 素坯的益处 |
|---|---|---|---|
| 阶段 1 | 低(例如 140 MPa) | 颗粒重排 | 排出滞留气体并在无变形的情况下填充大空隙。 |
| 阶段 2 | 高(例如 640 MPa) | 塑性变形 | 通过机械互锁最大限度地提高相对密度。 |
| 保压 | 持续压力 | 应力稳定 | 减少密度梯度并防止压制后开裂。 |
利用精密压制解决方案优化您的 MPEA 研究
借助 KINTEK 先进的实验室技术,实现素坯的结构完整性和卓越密度。KINTEK 专注于全面的实验室压制解决方案,提供手动、自动、加热、多功能和兼容手套箱的型号,以及冷等静压机和温等静压机。
无论您是在开创电池研究还是开发下一代溅射靶材,我们的分段压力控制系统都能消除空隙并最大限度地减少内部应力。
准备好提高实验室效率了吗? 立即联系我们的专家,找到满足您特定材料要求的完美压机!
参考文献
- Elena Colombini, Paolo Veronesi. Powder Metallurgy Route for the Synthesis of Multiprincipal Element Alloys Sputtering Targets. DOI: 10.1002/adem.202101518
本文还参考了以下技术资料 Kintek Solution 知识库 .
相关产品
- 实验室液压压力机 实验室颗粒压力机 纽扣电池压力机
- 用于 KBR 傅立叶变换红外光谱仪的 2T 实验室液压压粒机
- 实验室液压压力机 实验室手套箱压粒机
- 实验室用 24T 30T 60T 带加热板的加热型液压实验室压片机
- 全自动实验室液压机 实验室压片机