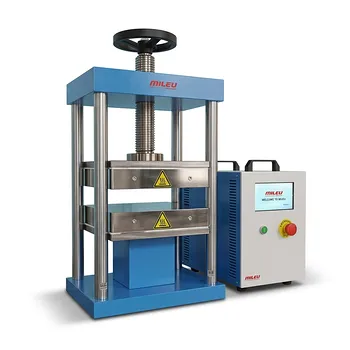
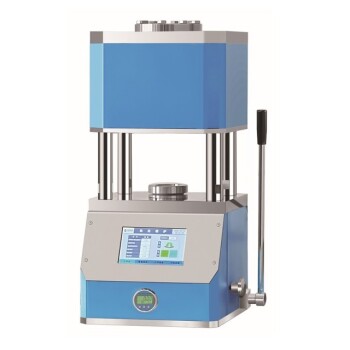
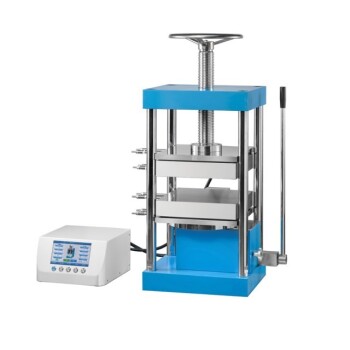
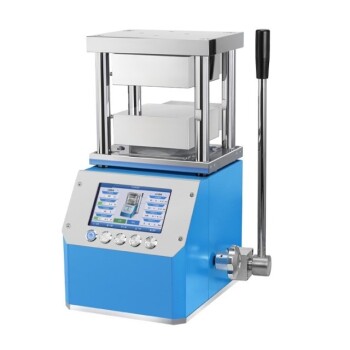
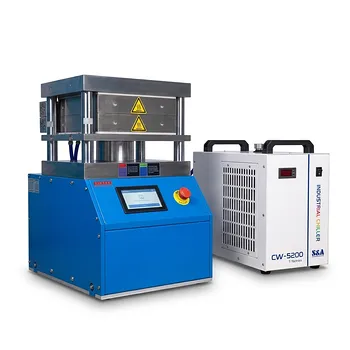
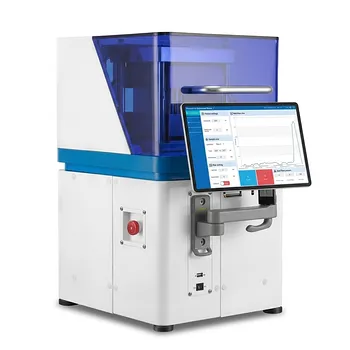
高精度热压机是CF/PA12复合材料股骨柄固化的核心引擎。 在压缩成型阶段,它提供了一个250°C热能与恒定外部压力同步的环境。这种双重作用使PA12热塑性基体熔化,并迫使其充分浸渍碳纤维编织套,从而将原材料转化为高性能的医疗植入物。
高精度热压机是实现骨科植入柄机械可靠性所需的低孔隙率、致密微观结构的关键因素。通过精确控制PA12基体在压力下从固体到熔体的转变,该设备消除了内部空隙并确保了稳固的界面结合。
促进基体熔融与纤维浸渍
达到热阈值
PA12基体需要精确的250°C温度才能达到熔融状态。热压机保持这种稳定的热能,以确保热塑性塑料在股骨柄模具的复杂几何形状中均匀流动。
实现充分渗透
在高外压下,熔融的PA12被强制压入碳纤维编织套的微小间隙中。这种彻底的“浸润”对于确保每根纤维都被包裹至关重要,从而防止导致过早失效的薄弱点形成。
控制树脂分布
压力机的精度允许对整个零件进行精确的树脂含量控制。这确保了碳纤维和PA12分布均匀,这对于承重股骨柄所需的平衡机械性能至关重要。
确保致密固化与结构完整性
消除内部孔隙
高精度压力控制可有效去除复合材料层堆叠过程中自然产生的气泡和内部空隙。低孔隙率是医疗植入物不可妥协的要求,旨在防止材料疲劳并确保长期的生物相容性。
优化多层固化
热压机在多层复合材料的固化阶段施加恒定压力。这创造了一个具有高质量微观结构的致密、统一的整体,确保植入柄能够承受人体运动的严苛应力。
减少内应力
通过为加热和冷却提供受控环境,压力机有助于最大限度地减少加工内应力。这使得测试样本和最终产品具有均匀的宏观尺寸和标准化的机械性能。
理解权衡与技术风险
热不一致的风险
如果温度波动低于要求的250°C,PA12将无法达到充分渗透所需的粘度。这会导致“干”纤维区,即基体无法与增强材料结合,从而显著削弱植入柄的强度。
压力变化的影响
压力不足会导致高内部孔隙率和厚度不均。相反,压力过大会导致“树脂溢出”,即过多的基体被挤出模具,导致复合材料的纤维与基体比例不正确。
材料降解
虽然熔融需要热量,但超过最佳温度范围可能导致PA12聚合物的热降解。这会损害复合材料的结构完整性,并可能释放出不适合医疗用途的降解副产物。
如何将其应用于您的制造工艺
成功的制造策略取决于将压力机参数与您的特定质量要求相匹配。
- 如果您的首要目标是机械寿命: 优先选择能够在整个固化周期内保持恒定、稳定压力的压力机,以最大限度地提高密度并消除导致疲劳的空隙。
- 如果您的首要目标是尺寸精度: 使用带有高精度加热板的压力机,以确保热量分布均匀,从而最大限度地减少内应力并确保植入柄与模具几何形状完全匹配。
- 如果您的首要目标是生产一致性: 采用具有分段压力和温度控制的压力机,以标准化浸渍阶段,确保每个股骨柄都符合严格的医疗级基准。
对热压机环境的精湛控制,将原始碳纤维和PA12转化为复杂且具有医疗可行性的复合结构。
总结表:
| 制造步骤 | 高精度热压机的作用 | 关键成果 |
|---|---|---|
| 基体熔融 | 保持250°C的稳定热能 | 确保PA12流经复杂的模具几何形状 |
| 纤维浸渍 | 施加恒定的外部压力 | 消除内部空隙并形成稳固的结合 |
| 固化 | 精确的树脂含量与分布控制 | 实现高密度微观结构和机械强度 |
| 冷却/固化 | 用于应力减少的受控环境 | 最大限度地减少内应力并确保尺寸精度 |
利用KINTEK精密技术提升您的复合材料制造水平
实现医疗级CF/PA12植入物所需的机械可靠性,需要对温度和压力进行绝对控制。KINTEK专注于全面的实验室压制解决方案,旨在满足这些严格的标准。我们多样化的产品系列包括:
- 手动和自动压力机,适用于多功能的实验室工作流程。
- 加热和多功能型号,用于精确的热固化。
- 兼容手套箱的系统,适用于敏感的研究环境。
- 冷等静压机和温等静压机,广泛应用于先进电池研究和复合材料开发。
准备好消除孔隙并增强材料的结构完整性了吗?我们的专家随时为您提供帮助,为您选择最适合您特定应用的压制解决方案。
参考文献
- Melissa Campbell, L’Hocine Yahia. Performance of CF/PA12 composite femoral stems. DOI: 10.1007/s10856-007-3073-y
本文还参考了以下技术资料 Kintek Solution 知识库 .
相关产品
- 适用于先进材料样品制备与工业研究的大台面精准控温自动液压热压机
- 带加热板的实验室用自动高温加热液压机
- 带可编程触摸屏控制与精密温度调节的全自动加热液压实验室压片机
- 用于固态电池研究的热等静压机 热等静压机
- 分体式全自动加热液压机(带加热板)