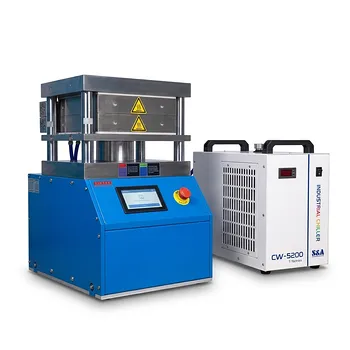
使用高压实验室液压机是粉末冶金法成功制造 Ti-3Al-2.5V 合金部件的基础。通过施加精确的压力(通常达到 700 MPa 或更高),压机能够实现将松散粉末转化为粘性“生坯”所需的高生坯密度。这一过程确保了机械咬合,防止了处理过程中的结构失效,并建立了有效的固相烧结所需的关键颗粒间接触。
核心要点:高压液压机对于诱导 Ti-3Al-2.5V 粉末产生塑性变形和机械咬合是必要的,从而制造出能够承受搬运并具备高质量烧结所需内部接触点的致密“生坯”零件。
通过致密化实现结构完整性
高生坯密度的作用
高生坯密度是压制阶段成功的首要衡量标准。对于 Ti-3Al-2.5V,实验室压机必须提供足够的力,以达到防止压坯在脱模过程中分层或崩解的密度。
诱导塑性变形
钛合金需要巨大的力来克服颗粒间的阻力。高压压机(有时高达 1.6 GPa)将细小颗粒压入较大颗粒的内部孔隙中,从而使相对密度高达 97.5%。
机械咬合与冷焊
极端的轴向压力通过暴露裸露的金属表面诱导产生冷焊效应。这在 Ti-3Al-2.5V 颗粒之间建立了牢固的机械结合,提供了零件在无需粘合剂的情况下保持形状所需的“生坯强度”。
为烧结奠定基础
建立原子扩散路径
烧结依赖于原子扩散,而扩散仅发生在颗粒接触处。高压压制最大限度地增加了这些接触点,显著缩短了原子在后续热处理过程中结合所需的移动距离。
提供烧结驱动力
致密的生坯包含储存的机械能,这作为固相烧结的驱动力。这种高初始密度减少了烧结收缩,对于保持最终部件的尺寸精度至关重要。
消除内部孔隙率
通过迫使颗粒重新排列并紧密堆积,液压机消除了大的间隙和内部密度梯度。这确保了最终烧结产品具有低孔隙率和优异的机械性能,如抗拉强度和抗疲劳性。
理解权衡与陷阱
压力与模具磨损
虽然更高的压力通常能带来更好的密度,但它们也会增加精密模具的磨损。持续在压机的上限运行可能导致模具疲劳或压制工具的结构失效。
空气滞留的风险
压制速度过快会将空气困在粉末团中,导致微裂纹或内部空洞。需要精确控制加载速度(例如 0.6 MPa/s),以便在颗粒重新排列时让空气排出。
弹性回复与分层
如果压力释放得太突然,金属颗粒可能会发生“回弹”或弹性回复。这种内应力可能导致压坯在脱模时立即开裂或分层。
如何将其应用于您的项目
为了获得 PM Ti-3Al-2.5V 合金粉末的最佳结果,您的压制策略应与您的最终性能要求相一致。
- 如果您的主要目标是最大机械强度:利用压力范围的高端(700 MPa+)以最大限度地提高生坯密度并最大限度地减少最终孔隙率。
- 如果您的主要目标是尺寸精度:确保缓慢、受控的加载速度和充足的保压阶段,以消除密度梯度并减少烧结收缩。
- 如果您的主要目标是防止结构缺陷:使用具有精确脱模速度控制的自动液压机,以最大限度地降低由弹性回复引起的分层风险。
高压实验室液压机不仅是塑造粉末的工具,更是建立成品合金微观结构基础的关键引擎。
总结表:
| 关键因素 | 对 PM Ti-3Al-2.5V 制造的影响 | 关键技术要求 |
|---|---|---|
| 致密化 | 通过填充内部孔隙实现高达 97.5% 的相对密度。 | 压力范围高达 700 MPa - 1.6 GPa |
| 结构完整性 | 诱导冷焊和机械咬合以获得生坯强度。 | 克服阻力所需的高轴向力 |
| 烧结成功率 | 最大限度增加颗粒接触点,实现高效原子扩散。 | 无密度梯度的均匀压制 |
| 缺陷控制 | 防止脱模过程中的分层和微裂纹。 | 精确加载(如 0.6 MPa/s)和脱模控制 |
利用 KINTEK 精密设备优化您的合金开发
利用 KINTEK 行业领先的实验室压制解决方案提升您的材料科学研究。无论您是在完善 PM Ti-3Al-2.5V 合金部件还是推进电池研究,我们全面的手动、自动、加热和多功能压机系列都能提供卓越生坯密度所需的极端压力和精度。
从兼容手套箱的型号到专业的冷/热等静压机,KINTEK 设备旨在消除内部孔隙并防止分层等结构缺陷。立即联系 KINTEK,探讨我们量身定制的压制解决方案如何提高您实验室的效率和成果。
参考文献
- L. Bolzoni, E. Gordo. Investigation of the factors influencing the tensile behaviour of PM Ti–3Al–2.5V alloy. DOI: 10.1016/j.msea.2014.05.017
本文还参考了以下技术资料 Kintek Solution 知识库 .
相关产品
- 带加热板的实验室用自动高温加热液压机
- 实验室用 24T 30T 60T 带加热板的加热型液压实验室压片机
- 带加热板的实验室用自动加热液压机
- 适用于先进材料样品制备与工业研究的大台面精准控温自动液压热压机
- 实验室用带加热板的全自动加热液压机