为什么选择我们
简易的订购流程、优质的产品和专业的支持,助力您的业务成功。
产品概述
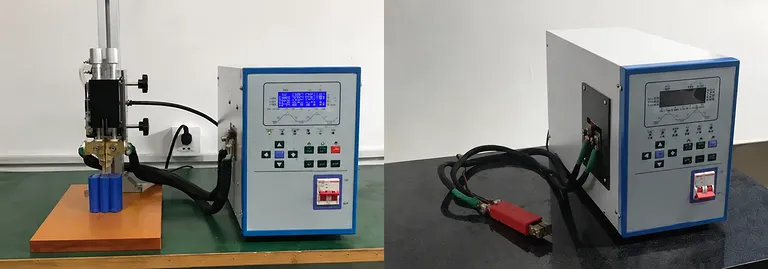
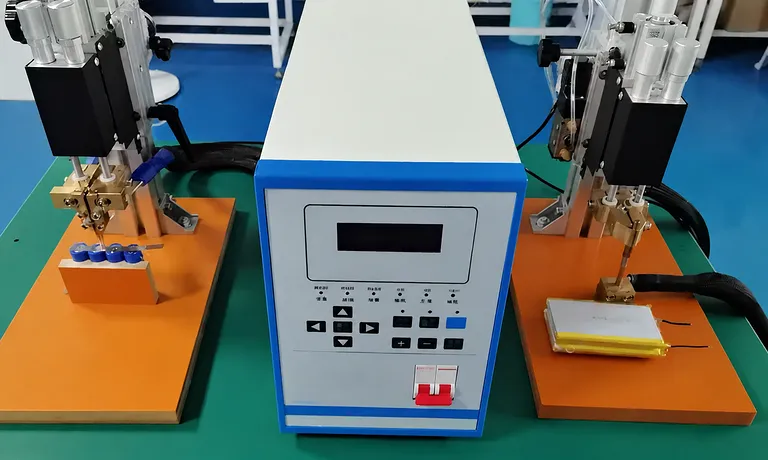

本款逆变直流焊接电源专为需要电流稳定性、快速响应和记录过程确认的可控、可重复电阻焊工艺而设计。该设备将内置逆变变压器与恒流负载控制相结合,使焊接过程能够围绕指令电流进行调节,而非依赖不可控的输出行为。其4KHz高频调制功能为严苛的生产任务提供了灵敏的控制。
该系统适用于电池极耳和汇流排连接、电镀金属部件、电气触点、精密钣金组件以及其他需要精确能量输送顺序的电阻焊工艺。两段式电流编程、可调的上升沿和下降沿功能以及八种可选焊接条件,使工艺工程师能够针对不同的材料、涂层、厚度和接头设计进行实际控制。
本装置专为工业操作环境打造,采用强制风冷,并配备清晰的20 x 4行LCD界面,用于显示焊接信息和参数审查。电流监控功能将实际焊接结果与配置的限值进行比较,并提供GO(合格)或NG(不合格)结果信号。这支持了规范化的过程验证、快速参数变更以及在以生产为导向的焊接要求下保持一致的操作。
主要特点
-
恒流负载控制:设备采用负载电流恒流控制,以支持高质量的焊接控制。在负载电流周围保持控制有助于在过程要求高重复性时创造更一致的焊接条件。
-
4KHz高频逆变控制:4KHz的高频调制为焊接应用提供了快速的控制响应。这种灵敏的逆变架构旨在支持以质量为中心的焊接控制,确保程序化的时间和电流输送得到严格管理。
-
两段式通电顺序:两个独立编程的电流段实现了更具适应性的焊接顺序。此功能对于克服电镀工件的影响以及根据不同工艺要求调整能量分布非常有用。
-
可编程上升沿和下降沿:可调节的电流上升和下降周期允许根据接头和工艺塑造焊接曲线。平滑过渡旨在帮助抑制焊接过程中的飞溅,同时让操作员对施加的电流顺序有更多控制。
-
八种可选焊接条件:八种焊接条件模式允许在操作过程中快速切换已批准的参数集。当同一工艺线上需要处理多种工件类型、焊接要求或已验证的设置时,这支持了有组织的生产工作流。
-
全面的时间控制:顺序包括加压、第一电流、冷却、第二电流和保持阶段,以及每个电流段的可编程上升和下降周期。这种级别的时间控制实现了针对特定工艺的设置,而非单一固定的通电模式。
-
20 x 4行LCD过程可见性:LCD显示多种焊接信息和焊接参数。操作员可以直接在设备上确认设置值和焊接结果信息,支持在设置和生产过程中进行更快速的检查。
-
具备GO/NG判断的电流监控:可针对设定电流周围自由配置的限值监控实际焊接电流。当测量电流保持在设定范围内时,系统产生GO指示;当超出配置范围时,产生NG指示。
-
集电极开路结果接口:GO/NG判断可通过I/O连接器上的集电极开路输出获得。这为连接到外部生产设备、指示器或在规定接口额定值内的过程控制装置提供了明确的电气结果输出。
-
强制风冷结构:强制风冷支持在指定的最高占空比下运行。冷却方式与设备的高电流焊接角色相匹配,有助于在受控的工业使用中保持操作的连续性。
应用领域
| 应用 | 描述 | 主要优势 |
|---|---|---|
| 电池极耳焊接 | 使用编程的电阻焊顺序将导电极耳连接到电池单元端子或相关集流组件。 | 两段式电流、可调斜率和电流结果判断支持电池相关导电部件的受控连接。 |
| 电池汇流排和互连焊接 | 支持电池模组和电池包制造中使用的电气互连和汇流排相关组件的电阻焊。 | 八种可选焊接条件帮助团队高效切换已验证的互连工艺。 |
| 电镀组件焊接 | 处理具有电镀表面的工件,其中表面层会影响能量输送和焊接行为。 | 两段式通电功能专门用于解决电镀工件的焊接要求。 |
| 电气触点制造 | 焊接需要受控电流输送和验证过程输出的电气触点、端子和导电硬件。 | 恒流负载控制和GO/NG监控为可重复的过程检查提供了结构化基础。 |
| 精密金属组装 | 将电阻焊应用于小型金属组件,其中飞溅控制和编程电流过渡非常重要。 | 可调的上升沿和下降沿功能有助于塑造焊接顺序并抑制飞溅。 |
| 电子硬件制造 | 支持生产设备、夹具和电气硬件组件中导电组件的连接。 | 快速的4KHz逆变响应支持带有可编程时间段的高质量焊接控制。 |
| 材料研究焊接试验 | 使实验室和开发团队能够评估不同材料、涂层和接头配置下的焊接曲线。 | 详细的时间设置和两个电流段允许对焊接周期进行系统化调整。 |
| 自动化焊接工作站 | 集成到需要离散焊接质量输出以供下游处理或外部控制的生产单元中。 | 集电极开路GO/NG结果输出为过程状态信号提供了指定的接口。 |
技术规格
| 参数 | 规格 |
|---|---|
| 现场标识符 | DH12 |
| 设备类型 | 带内置逆变变压器的逆变焊接电源 |
| 输入电源 | AC 220V±10% 50/60Hz |
| 工作温度 | 0℃~+50℃ |
| 工作湿度 | 90% 或以下 |
| 最大输出电流 | 3000A |
| 控制频率 | 4KHz |
| 控制方法 | 初级电流检测静态电流控制法 |
| 冷却方式 | 强制风冷 |
| 最大占空比 | 20%(3000A) |
| 焊接变压器输出 | 最大电流3000A;空载电压8.5V |
| 焊接条件设置 | 8种模式 (MODE 0, 1, 2, 3, 4, 5, 6, 7) |
| 电流1设置范围 | 800~5000A |
| 电流2设置范围 | 800~5000A |
| 焊接电流检测功能 | 设定电流的监控范围可自由设定:±3~±9%±N |
| 电流判断逻辑 | 当实际焊接电流在设定电流内时输出GO;当实际焊接电流超过设定电流时输出NG |
| 判断结果输出方法 | 集电极开路输出 |
| 判断结果输出额定值 | DC 30V 200mA 最大 |
| 显示屏 | 20 x 4行LCD,显示焊接信息和焊接参数 |
| 加压时间 SQUE | 0-999ms |
| 电流1上升沿 U1 | 0-49ms;包含在电流1 I1中 |
| 电流1 I1 | 0-99ms |
| 电流1下降沿 D1 | 0-49ms |
| 冷却时间 COOL | 0-99ms |
| 电流2上升沿 U2 | 0-49ms;包含在电流2 I2中 |
| 电流2 I2 | 0-99ms |
| 电流2下降沿 D2 | 0-49ms |
| 保持时间 HOLD | 0-999ms |
| 尺寸 | 195(宽)*280(高)*450(深)毫米 |
| 重量 | 19KG |
为何选择本产品
-
以生产为导向的焊接控制:恒流负载控制、4KHz逆变调制和可调的多段顺序提供了以工艺为中心的电阻焊应用所需的核心控制。
-
专为可重复设置而构建:八种可选焊接条件允许团队保留并在既定设置之间切换,有助于减少在不同工件和焊接任务中可避免的设置差异。
-
实用的质量确认:具备GO/NG判断的实际电流监控功能,为操作员和生产系统提供了测量电流是否保持在配置接受限值内的直接指示。
-
稳健的工业操作设计:指定的AC输入容差、0℃~+50℃工作范围、湿度限制、强制风冷和20%占空比额定值定义了可靠部署的明确操作范围。
-
集成就绪的过程信号:集电极开路输出提供了一条明确的路径,用于在指定的DC 30V 200mA最大额定值内将焊接结果状态传递给连接的设备或控制装置。
请联系我们获取报价,或根据您的工件、工艺顺序和生产控制要求获取定制的焊接解决方案。
行业领军企业信赖之选
获取报价
我们的专业团队将在一个工作日内回复您。请随时与我们联系!
相关产品
100mm实验室加热电动立式双辊轧机 电动轧辊压片机
100mm实验室加热电动立式双辊轧机,适用于精密电池电极轧制,具有厚度可调、独立温度控制、高硬度轧辊等特点,可为锂电池有色金属、贵金属及先进材料研究提供稳定的小批量材料加工。
半自动电极激光切割机
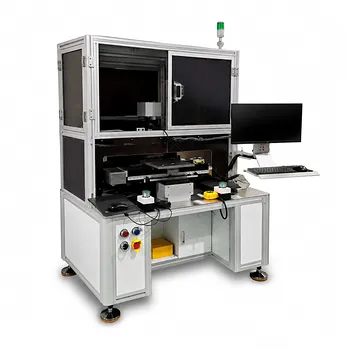
用于锂离子电池中试线的半自动电极激光切割机,提供快速精密切割、洁净除尘、可靠搬运及稳定的生产性能。配备简易软件、快速换型功能、稳定的光纤激光器及高良率表现,是先进研发的理想选择。
实验室小型液压定位模切机
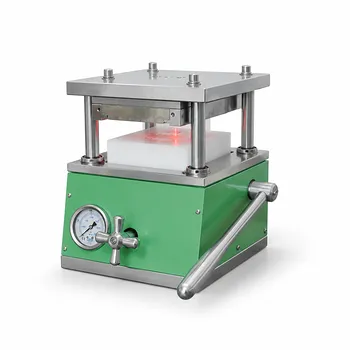
这款用于实验室电池极片和锂片制备的小型液压定位模切机,可实现精确、无毛刺的切割。它兼容手套箱操作,具备受保护的可调压力控制功能,能够为研究级电池制造工作流程提供可靠保障,并支持快速换模,适合日常使用。
实验室小型数字大功率搅拌器
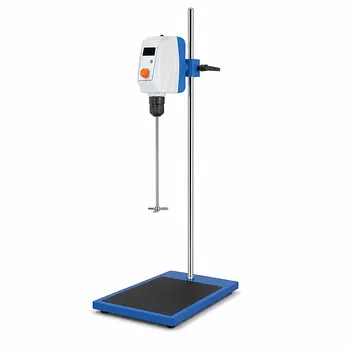
实验室小型数字大功率搅拌器,具备LCD转速显示、精确控制、宽粘度处理能力、可编程定时、过载保护及通用电压,适用于电池、材料、制药、聚合物及学术研究应用中的可靠混合。