
为什么选择我们
简易的订购流程、优质的产品和专业的支持,助力您的业务成功。
产品概述
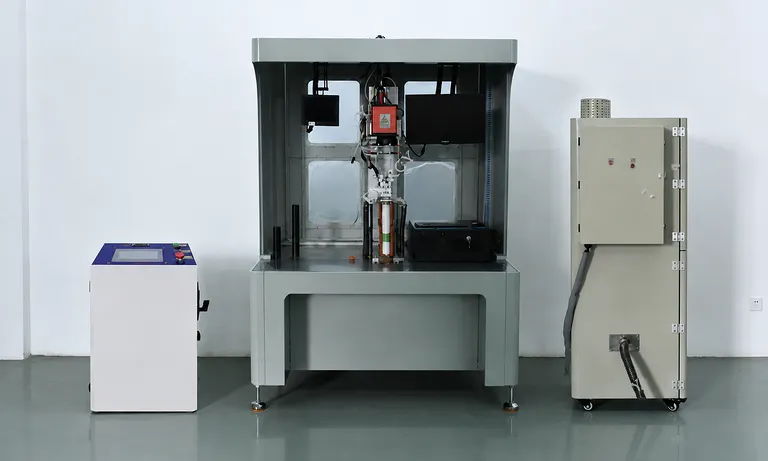


本系统专为全极耳电芯的正负极集流体激光焊接而设计。专用电芯定位夹具建立工作基准,集流体定位压头在执行基于振镜的激光焊接前牢固压紧集流体。由此构建了一个受控的手动上下料焊接工位,可在既定生产节拍内实现高重复性的集流体焊接。
该设备适用于电芯制造作业中,预处理电芯在手动入壳前需要进行正负极集流体焊接的工艺环节。非常适合电池研发、中试生产、工艺开发以及需要明确工作流程(从电芯上料到集流体放置、焊接、除尘及后续入壳)的制造环境。
该设备集成了气动定位、夹具导向、激光焊接组件和基于 PLC 的电气控制系统,满足了生产工位的实际需求。其标称的设备相关产品合格率为 99%,设备自身原因导致的可用率(稼动率)不低于 95%,有助于生产团队在评估输出能力的同时衡量工艺一致性。
主要特点
-
夹具导向的电芯定位:专用电芯定位机构结合气缸驱动与夹具定位,为预处理电芯建立稳定的基准,确保在放置集流体和焊接前工件呈现高度一致性。
-
受控的集流体夹紧:焊接压头机构采用气缸、导轨和弹簧组件,在焊接步骤中压紧并固定集流体。可靠的机械夹紧是激光加工过程中保持集流体预定位置的基础。
-
振镜激光焊接组件:集流体焊接机构集成了振镜、定位气缸和激光光源。该组件配置为按设定顺序完成正极和负极集流体的激光焊接。
-
清晰的操作流程:工艺从手动放置压平后的电芯开始,依次进行手动放置集流体、气动压紧集流体、振镜焊接、除尘,最后手动装入外壳。这一清晰的流程有助于生产团队合理安排围绕焊接作业的操作职责。
-
PLC 与触摸屏控制:电气控制系统包括 PLC、触摸屏、检测传感器、继电器、按钮及相关控制元件。该硬件基础为工位上的协同动作和人机交互提供了保障。
-
面向生产的产能目标:单机产能标定不低于 2 PPM(视材料和工艺差异略有不同),为产线平衡、人员配置和工艺规划提供了明确的节拍参考。
-
注重防腐的机械结构:机身采用结构钢方管焊接,台面采用镀镍或镀铬结构钢板。防护罩采用铝合金框架配透明 PVC 板,机身结构件优先选用铝材、不锈钢或耐腐蚀电镀材料。
-
符合人机工程学设计:设备设计注重良好的人机工程学性能。对于手动上料和下料操作,该设计便于操作人员在处理电芯、集流体、控制界面和成品流转过程中获得舒适顺畅的操作体验。
应用领域
| 应用领域 | 描述 | 主要优势 |
|---|---|---|
| 全极耳电芯集流体焊接 | 在夹具定位和集流体放置完成后,将正负极集流体激光焊接至预处理的全极耳电芯上。 | 为双极性集流体装配提供专用的工艺流程。 |
| 电池研发及电芯试制 | 支持实验室和研发团队装配在入壳前需要集流体焊接的电芯。 | 将夹具定位、气动夹紧、激光焊接和控制硬件整合于单一工位中。 |
| 中试线工艺开发 | 使工艺团队能够将集流体定位、压头压紧、激光焊接和焊后处理作为联动生产步骤进行评估。 | 为早期工艺规划提供明确的良率、可用率和产能参考。 |
| 入壳前电芯准备 | 在操作员手动将成品电芯放入壳体之前,完成集流体焊接和除尘作业。 | 建立从焊接工序到入壳工序的清晰衔接。 |
| 电池制造工位部署 | 在需要人工物料装载与受控焊接动作的工作流中充当独立单机工位。 | 标称单机速度不低于 2 PPM(取决于材料与工艺),便于产能规划。 |
| 集流体焊接工艺验证 | 在单一工艺流程中结合电芯夹具、集流体加压机构、振镜焊接组件和具备检测能力的电气控制。 | 帮助团队评估操作中相互关联的机械、气动、激光和控制各个阶段。 |
技术参数
| 参数项 | 参数值 |
|---|---|
| 设备型号/标识 | DH09 |
| 主要功能 | 全极耳电芯正负极集流体激光焊接 |
| 电芯定位方式 | 电芯定位夹具 |
| 集流体固定方式 | 定位压头压紧待焊集流体 |
| 工作原理 | 夹具定位电芯;放置集流体;定位压头压紧集流体;振镜执行集流体激光焊接 |
| 工艺步骤 1 | 人工放置压平后的电芯 |
| 工艺步骤 2 | 放置集流体 |
| 工艺步骤 3 | 气缸定位并压紧集流体 |
| 工艺步骤 4 | 振镜焊接集流体 |
| 工艺步骤 5 | 焊接正极和负极集流体 |
| 工艺步骤 6 | 正负极集流体焊接完成并除尘后,人工装入外壳 |
| 电芯定位机构 | 1 套 |
| 电芯定位机构组件 | 气缸与夹具定位 |
| 焊接压头机构 | 1 套 |
| 焊接压头机构组件 | 气缸、导轨及弹簧 |
| 集流体焊接组件 | 1 套 |
| 集流体焊接组件构成 | 振镜、定位气缸和激光光源 |
| 焊接方式 | 激光焊接 |
| 电气控制系统 | PLC、触摸屏、检测传感器、继电器、按钮及其他控制元件 |
| 设备相关产品合格率 | 99%(仅计算设备原因导致的产品报废) |
| 单机产能 / 速度 | >=2 PPM(根据材料和工艺略有差异) |
| 设备可用率(稼动率) | >=95%(仅计算设备自身原因导致的故障) |
| 供电电压 | 380V 50Hz |
| 电压波动范围 | 小于 +/-10% |
| 设备功率 | 10KW |
| 气源要求 | >=0.6Mpa(客户自备) |
| 压缩空气压力 | 0.5-0.7 MPa |
| 压缩空气消耗量 | 100 L/min |
| 人机工程学要求 | 良好的人机工程学性能 |
| 机身结构材质 | 结构钢方管 |
| 台面结构材质 | 结构钢板 |
| 台面表面处理 | 镀镍或镀铬 |
| 防护罩框架 | 铝合金框架 |
| 防护罩面板 | 透明 PVC 板 |
| 推荐机身结构材料 | 铝材、不锈钢或耐腐蚀电镀材料 |
选择本产品的理由
-
专为工艺定制的焊接流程:设备围绕实际集流体焊接流程配置:定位电芯、放置集流体、实施可控气动压紧、通过振镜组件焊接、除尘,并将完成的电芯转交入壳。
-
保障工艺一致性的工程设计:夹具定位、压头导向、弹簧辅助夹紧、气动执行和具备传感检测的 PLC 控制,为工位级别的重复性作业构筑了协调一致的基础。
-
明确的生产性能指标:99% 的设备相关合格率、不低于 95% 的设备可用率(设备自身故障)、以及不低于 2 PPM 的单机产能,为采购和制造团队的技术评估提供了具体依据。
-
工业级用料选材:结构钢框架、镀镍或镀铬台面、铝合金护罩框架、透明 PVC 面板以及优先选用的耐腐蚀材料,确保设备经久耐用,适应常规车间运行环境。
-
便捷的人机配合:手动上料、集流体放置和入壳操作与配备触摸屏的电气控制系统及人机工程学设计相结合,使该设备能够完美契合清晰定义的生产工序。
欢迎联系我们获取报价,或共同探讨符合您电芯工艺要求的集流体焊接解决方案。
行业领军企业信赖之选
获取报价
我们的专业团队将在一个工作日内回复您。请随时与我们联系!
相关产品
半自动电极激光切割机
用于锂离子电池中试线的半自动电极激光切割机,提供快速精密切割、洁净除尘、可靠搬运及稳定的生产性能。配备简易软件、快速换型功能、稳定的光纤激光器及高良率表现,是先进研发的理想选择。
纽扣电池极片冲片机
纽扣电池极片冲片机,用于电池正负极片、隔膜及薄型材料的精密模切。设备操作紧凑、模具尺寸灵活,且兼容手套箱操作,适用于实验室研究流程,在严苛的电池开发应用中可实现一致且平整的切边。
全自动电池极片模切成型机
全自动电池极片模切成型机每分钟可完成 30–40 次循环,切割精度 ≤0.1 mm,毛刺 ≤0.015 mm,合格率 ≥98%,凭借稳定的卷材处理和精确的闭环纠偏控制,为锂电池生产提供可靠保障。
锂电池极片卷对卷分切机
精密卷对卷分切机,专为锂电池极片设计,采用硬质合金刀片,实现毛刺受控的箔材切割、可调宽度、自动收卷张力以及PLC控制的生产一致性,适用于薄涂层材料和功能性薄膜转换生产线。
全自动电池极片裁切机
全自动电池极片裁切机提供可编程定长裁切或光纤传感器追踪功能,最大裁切宽度500 mm,裁切速度1–8 m/min可调,并配备精密气动裁切系统,适用于电池研发、实验室及中试生产环境,确保极片制备的一致性。
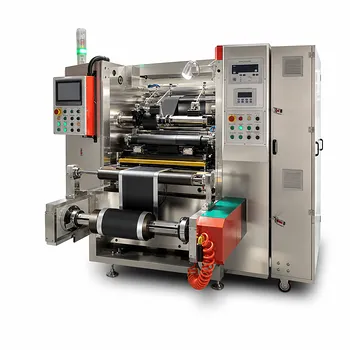
用于4680全极耳电池的连续式锂电池极片分切机
连续式锂电池极片分切机提供受控的多条带加工、闭环张力控制、精密纠偏、除尘以及稳定的收卷功能,满足4680全极耳电池极片制造生产线对涂布箔材在宽度、厚度、速度、毛刺和直线度方面的严苛要求。
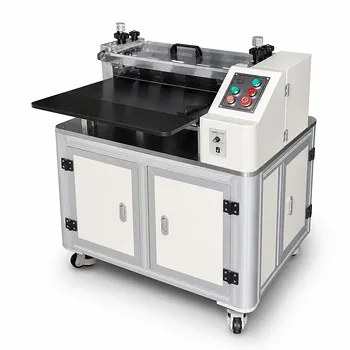
锂电池极片手动分切机
手动锂电池极片分切机采用圆刀模具,提供5-480 mm的可控切割宽度,适用于聚合物电池制造。该设备具有送料稳定、安装紧凑、运行可靠等特点,是实验室极片加工流程的理想选择。
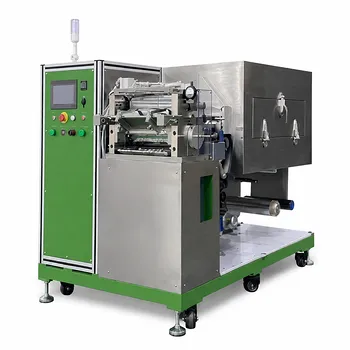
连续/间歇式电池实验室涂布机
连续/间歇式电池实验室涂布机结合了稳定的卷材张力校正、高精度逗号刮刀计量、三辊转移涂布以及双面热风干燥功能,为电极工艺开发提供可靠保障,并配备PLC触摸屏操作及可选的溶剂回收处理装置。
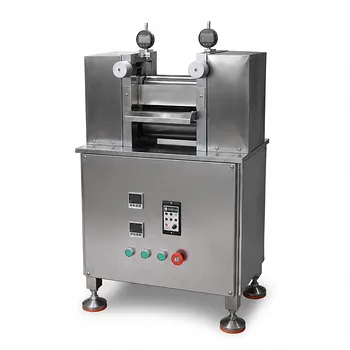
100 x 200 mm 实验室加热辊压机 电池极片压延机
100 x 200 mm 实验室加热辊压机专为电池极片压延设计,具备独立控温辊轴、可调间隙及变速功能,适用于高密度、一致性的锂电池电极研究及中试线加工。
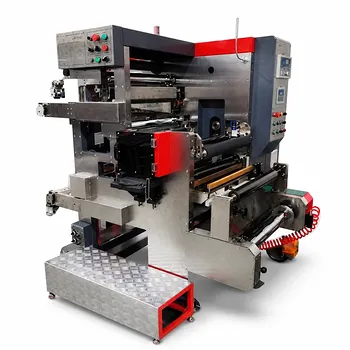
连续式锂电池极片分切机 7 至 500 mm 分切宽度
连续式锂电池极片分切机,分切宽度为 7 至 500 mm,具备稳定的卷材处理、边料收集、除尘系统以及精确的卷对卷加工能力,适用于磷酸铁锂、三元、石墨及氧化物体系等涂布极片。
实验室小型液压定位模切机
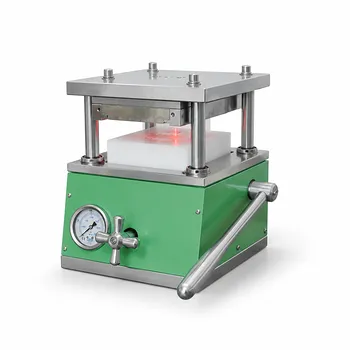
这款用于实验室电池极片和锂片制备的小型液压定位模切机,可实现精确、无毛刺的切割。它兼容手套箱操作,具备受保护的可调压力控制功能,能够为研究级电池制造工作流程提供可靠保障,并支持快速换模,适合日常使用。
单面电池电极挤压涂布机
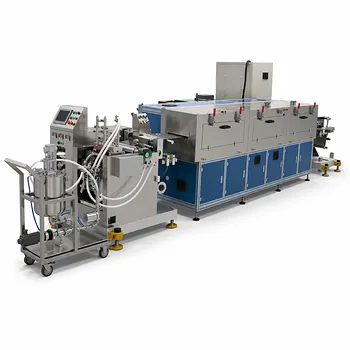
单面电池电极涂布机可实现精确的间歇和连续浆料涂布、稳定的卷材张力、受控的电加热干燥,并为锂离子电池研究、中试生产及先进材料开发提供一致的涂层质量,满足日常严苛的实验室和开发工作流程需求。